
Come scegliere il TPE per lo stampaggio a iniezione: fattori chiave, selezione dei materiali e aspetti di lavorazione
Nel mio ultimo post, ho esaminatoche cos'è in realtà il TPEè eperché si scioglie e si rimodella come una plasticaanziché indurire come la gomma. Quella domanda spiega cos'è il TPE. Non risponde, però, a come scegliere la qualità più adatta quando un componente deve essere realizzato in uno stampo vero, su una linea di produzione reale e secondo scadenze rigorose.
Scegliere il TPE per lo stampaggio a iniezione parte dallo scopo del componente, non dalle schede tecniche del materiale. Confronta durezza, fluidità e comportamento termico con le caratteristiche dello stampo, del ciclo di lavorazione e delle condizioni di servizio. Se questa corrispondenza è adeguata, il pezzo risulterà uniforme, robusto e pronto per la fase successiva.
Quell'unica idea, ovvero abbinare il materiale all'applicazione, è alla base di ogni scelta che vi illustrerò di seguito. Spiega inoltre perché due prodotti realizzati con la "stessa" qualità di TPE possono comportarsi in modo così diverso una volta usciti dallo stampo.
Perché il TPE è un materiale preferito nelle applicazioni di stampaggio a iniezione?
Una parte in plastica rigida si spacca sotto ripetuti piegamenti. Una parte in gomma vulcanizzata richiede un'ulteriore fase di vulcanizzazione e non può essere semplicemente rettificata. Nessuna delle due è adatta a ogni progetto presente sulla mia banco di lavoro.
Il TPE è preferito nello stampaggio a iniezione perché può essere lavorato con attrezzature standard per termoplastici, salta la fase di vulcanizzazione e consente a un TPE morbido di aderire direttamente a una plastica rigida in un unico ciclo. Ciò riduce i tempi di ciclo, elimina le operazioni di assemblaggio secondarie e permette di reintrodurre gli scarti nel processo, anziché destinarli al bidone dei rifiuti.
La maggior parte degli stabilimenti plastici dispone già di impianti di stampaggio a iniezione. Un grado di TPE compatibile con tali macchinari elimina la necessità di disporre di una pressa per gomma o di un forno di vulcanizzazione separati.Stampaggio a due componentiConsente a un'azienda di unire, in un'unica fase di stampaggio, una presa morbida in TPE a un manico rigido, anziché assemblare manualmente due componenti in un secondo momento. Questo è uno dei principali motivi per cui i team degli interni automotive scelgono il TPE per guarnizioni e impugnature: meno componenti, meno elementi di fissaggio e meno punti in cui un pezzo può guastarsi. Anche il riutilizzo dei materiali riveste un ruolo importante: gli sprue e i pezzi scartati possono spesso essere reintrodotti nel tramoggia, purché la qualità del materiale e il processo lo consentano, riducendo così il costo del materiale per singolo componente. In Yudahang, questa è di solito la prima domanda che rivolgo ai clienti: il vostro progetto richiede davvero due parti separate, oppure il TPE vi permette di realizzarlo in un unico pezzo?
Quali proprietà dovresti prendere in considerazione quando scegli i granuli di TPE per lo stampaggio a iniezione?
La durezza da sola non dice quasi nulla su come si comporterà un granulo di TPE una volta inserito nello stampo.
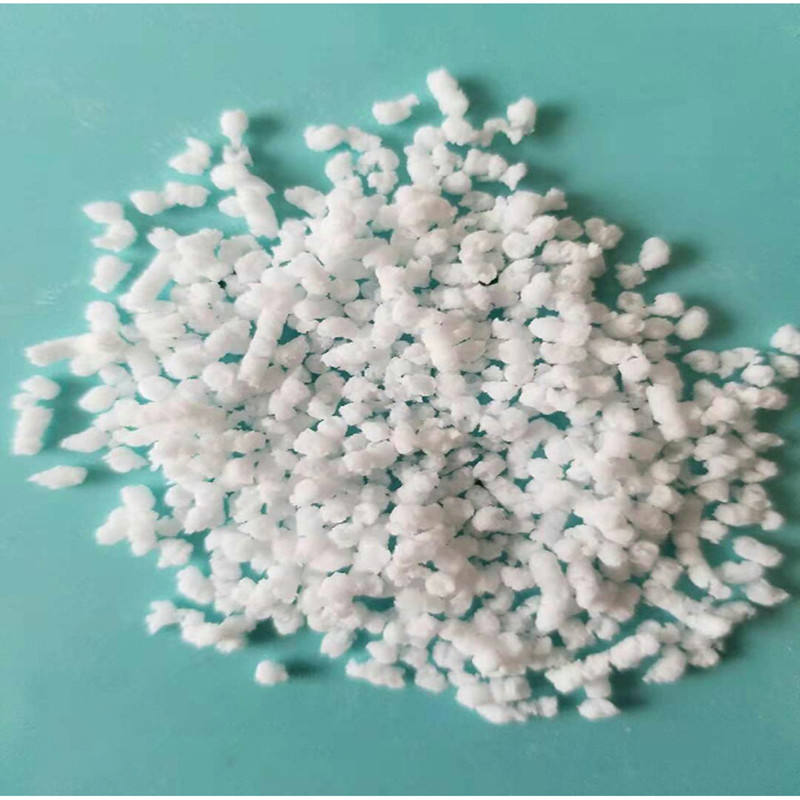
Quando scegli i granuli di TPE, verifica la durezza, il tasso di flusso in fusione, la resistenza alla trazione e allo strappo, l'assenza di deformazione sotto compressione e la compatibilità adesiva con il tuo substrato. Ogni proprietà corrisponde a un diverso meccanismo di guasto; pertanto, trascurarne anche una sola tende a manifestarsi in seguito sotto forma di reclamo in garanzia, piuttosto che come un semplice risultato di laboratorio.
Raggruppo queste proprietà in tre categorie: sensazione, fluidità e adattabilità. La categoria "sensazione" comprende durezza ed elasticità, che determinano il modo in cui il componente si comporta al tatto o sotto una guarnizione. La categoria "fluidità" riguarda…Velocità di flusso di fusionee la viscosità, che determinano se il pellet riempie una parete sottile o un canale di alimentazione lungo senza formazione di mancanze. Le coperture devono garantire adesione, resistenza chimica eRimbalzo di compressione, che permettono di verificare se il componente funziona ancora dopo mesi di utilizzo sul campo, e non soltanto appena uscito dallo stampo. Ecco come di solito lo illustro a un cliente:
| Proprietà | Cosa ti dice | Perché è importante |
|---|---|---|
| Durezza (Shore A/D) | Sensazione di morbidezza e aderenza | Si adatta all'ergonomia e alla pressione di tenuta |
| Velocità di flusso in fusione | Quanto facilmente si adatta allo stampo | Previene i colpi corti e le linee di saldatura |
| Rimbalzo alla compressione | Recupero dopo un carico prolungato | Mantiene la tenuta di guarnizioni e sigillature nel tempo |
| Compatibilità di adesione | Adesione al substrato rigido | Valuta se la sovramolaatura sia effettivamente efficace |
In che modo il processo di stampaggio a iniezione del TPE influisce sulla qualità del prodotto?
Due stabilimenti possono lavorare lo stesso grado di TPE e ottenere comunque due componenti estremamente diversi.
Il processo di stampaggio a iniezione influisce sulla qualità dei prodotti in TPE attraverso la temperatura di fusione, la velocità di iniezione, la pressione di riempimento e il tempo di raffreddamento. Se questi parametri vengono impostati in modo errato, persino una mescola di TPE scelta con cura può deformarsi, presentare avvallamenti o fratturarsi in corrispondenza del canale di alimentazione.
Una temperatura di fusione troppo bassa lascia il materiale insufficientemente plastificato, con conseguente scarsa riempibilità e la comparsa di striature di flusso sulla superficie. Se invece è troppo elevata, il materiale può degradarsi, riducendo la resistenza alla lacerazione proprio nel punto in cui il componente ne ha più bisogno. La velocità di iniezione influisce su come il fronte di fusione riempie la cavità: un'impostazione troppo rapida può intrappolare aria e provocare bruciature nei pressi degli sfiati. La pressione e il tempo di riempimento controllano i sink mark e la stabilità dimensionale una volta che il pezzo si è raffreddato. Il tempo di raffreddamento è spesso il primo parametro che un'azienda tende a ridurre per accorciare il ciclo di produzione, ma un componente estratto troppo presto può comunque deformarsi non appena esce dallo stampo. Considero lo stampo e il processo parte integrante della scelta del materiale, non un passaggio separato da affrontare a posteriori. Anche un ottimo grado di TPE, se impiegato con un processo poco adeguato, darà comunque un pezzo di qualità scadente.
Quali sono i problemi più comuni dello stampaggio a iniezione del TPE e come possono essere risolti?
Piccoli difetti di stampaggio, flash e segni di sformatura compaiono su quasi tutte le linee di produzione dei TPE, prima o poi.
ComuneStampaggio a iniezione in TPEI problemi includono colate insufficienti, fuoriuscita di flash, segni di affondamento e scarsa adesione nelle parti sovramoldate. La maggior parte di essi è riconducibile a una disallineamento del flusso di fusione, a una temperatura dello stampo non corretta o a un substrato che, fin dall'inizio, non è stato sottoposto a test di adesione.
I colpi corti indicano di solito che la velocità di flusso del materiale è troppo bassa rispetto allo spessore della parete, oppure che la velocità e la pressione di iniezione sono impostate in modo eccessivamente conservativo per quella geometria. Il flash segnala uno stampo che non esercita una chiusura sufficientemente serrata, tenendo conto della viscosità del materiale a quella temperatura. I sink mark, invece, derivano da una pressione di riempimento insufficiente o da una sezione della parete troppo spessa, che non riesce a raffreddarsi in modo uniforme. Le difettosità di adesione nei componenti sovramoldati rappresentano il problema più complesso: l'energia superficiale del substrato, la temperatura dello stampo e una famiglia chimica del TPE non adeguata possono tutte determinare il distacco di un rivestimento morbido da una base rigida. Nella mia esperienza di troubleshooting, verifico sempre insieme materiali e processo, prima di attribuire la causa esclusivamente a uno dei due. Nella maggior parte dei casi, la soluzione richiede interventi molto più contenuti di un cambio completo del materiale: una regolazione della temperatura dello stampo o un lieve aumento del tempo di riempimento risolvono più problemi di quanto si possa immaginare.
Conclusione
Scegliere il giustoTPEPer lo stampaggio a iniezione, non si tratta mai di una decisione isolata. Significa infatti allineare le proprietà dei materiali, la progettazione dello stampo e i parametri di processo con il reale impiego del componente, dalla prima pressatura sulla linea di produzione fino a anni di servizio sul campo.
Riferimenti
- Osswald, T. A., e Turng, L.-S. (a cura di).Manuale di stampaggio a iniezione, 3ª edizione. Hanser Publishers, 2008.
- Drobny, J. G.Manuale degli elastomeri termoplastici, 2ª edizione. Elsevier, 2014.
- Holden, G., Kricheldorf, H. R., e Quirk, R. P. (a cura di).Elastomeri termoplastici, 3ª edizione. Hanser Publishers, 2004.
- Bhowmick, A. K., e Stephens, H. L. (a cura di).Manuale degli elastomeri, 2ª edizione. CRC Press, 2000.
- ASTM International.ASTM D395-18: Metodi di prova standard per le proprietà della gomma — Rilassamento sotto compressione.
- Rosato, D. V., e Rosato, M. G.Manuale di stampaggio a iniezione. Springer, 2000.