
Come ridurre i tassi di scarto nell'impiego di SBS nella produzione di massa?
Alti tassi di scarto inSBSLa produzione in serie costa denaro reale. Ogni pezzo scartato comporta spreco di materiale, perdita di tempo e lavoro inutile. La buona notizia è che gli scarti non sono casuali: puoi tenerli sotto controllo.
Per ridurre i tassi di scarto inSBSNella produzione di massa, sono necessari materiali grezzi stabili, una formula di miscelazione controllata e procedure produttive standard. La maggior parte dei difetti deriva da una minima variazione in uno di questi ambiti. Individua innanzitutto l'anello più debole, quindi assicurati di garantire la coerenza lungo l'intero processo. [1][2]
Sembra semplice, ma molte fabbriche faticano ancora a gestirlo. Voglio guidarvi passo dopo passo attraverso le vere cause degli scarti. Alla fine, capirete dove la maggior parte dei produttori perde il controllo e come riconquistarlo.
Quali sono i principali fattori che determinano elevati tassi di scarto durante la lavorazione di massa del SBS?
Gli scarti non derivano da un unico lotto difettoso: si accumulano a partire da piccoli problemi che interessano l'intero processo. La maggior parte dei team non se ne accorge finché la produzione non inizia a calare.
Alti tassi di scarto duranteSBSLa lavorazione di massa è generalmente il risultato di una combinazione di fattori. L'irregolarità delle materie prime, condizioni di miscelazione instabili, un controllo di processo carente, l'usura delle attrezzature e le abitudini degli operatori contribuiscono tutti a determinare questo fenomeno. Nessuna causa agisce isolatamente: insieme, aumentano notevolmente il tasso di difetti. [1][2][3]
I fattori che agiscono in sinergia
Ricordo una settimana in cui il nostro tasso di scarto è balzato, da circa il 3 per cento a quasi il 9 per cento, nel giro di poche ore. In un primo momento abbiamo attribuito la responsabilità al nuovo operatore del turno notturno. Ma, controllando i registri, ci siamo accorti che tre fattori erano cambiati contemporaneamente: il fornitore aveva consegnato una partita di materia prima leggermente diversa; l'impastatrice non era stata sottoposta a manutenzione da due mesi; e il turno notturno aveva omesso un controllo di routine della viscosità per risparmiare tempo. Nessuno di questi tre elementi, preso singolarmente, avrebbe potuto causare un simile aumento; messi insieme, invece, lo hanno fatto.
Dalla mia esperienza, una piccola variazione in una fase di produzione raramente provoca da sola una crisi. Il problema sorge quando diverse piccole modifiche si verificano contemporaneamente: un lotto di materia prima leggermente diverso entra in contatto con una macchina che funziona a una temperatura un po' più elevata, e un operatore che salta un controllo. È in quel momento che i tassi di scarto subiscono un brusco aumento.
Osservo cinque ambiti ogni volta che si presenta un problema di scarti. Ognuno di essi influisce sul successivo, per cui non li affronto mai come questioni separate.
|
Fattore |
Cosa può andare storto |
Risultato in gioco |
|
Materia prima |
Variazione da lotto a lotto |
Comportamento di fusione irregolare |
|
Formula di miscelazione |
Rapporto o tempistica errati |
Parti deboli o irregolari |
|
Condizioni di lavorazione |
Deriva della temperatura o della pressione |
Deformazione, vuoti, colate incomplete |
|
Attrezzatura |
Usura, manutenzione carente |
Difetti ricorrenti |
|
Pratica dell'operatore |
Passaggi saltati, controlli affrettati |
Avvisi precoci mancati |
Quando individuo la causa alla radice di un picco anomalo, quasi sempre esso interessa contemporaneamente due o più righe di questa tabella. Ecco perché correggere un solo elemento raramente risolve l'intero problema.
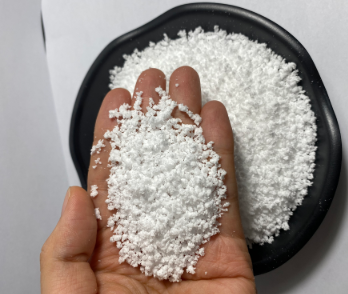
Come adeguare la formula di miscelazione per ridurre i pezzi SBS difettosi?
Una formula scadente non appare sempre inadeguata sulla carta. Rivela la propria debolezza solo quando la linea è in piena marcia.
Per ridurre i difetti nei componenti SBS, adatta la formulazione di miscelazione sulla base dei dati reali di produzione, e non esclusivamente sui test di laboratorio. Piccole variazioni nella proporzione, nel tempo di miscelazione o nella temperatura possono influenzare il comportamento del flusso del materiale. Verifica le modifiche alla formulazione a velocità di produzione effettiva prima di stabilizzarle definitivamente. [2][3]
Perché il successo del laboratorio non garantisce il successo della linea di produzione
Presto molta attenzione alla consistenza della miscelazione, perché è proprio da lì che nascono molti problemi. Quando una formulazione SBS non è sottoposta a un controllo rigoroso, anche piccole variazioni nei rapporti tra gli ingredienti o nella durata della miscelazione possono alterare il comportamento del materiale una volta giunto alla fase di lavorazione.
Ecco perché non considero mai la messa a punto di una formulazione come un semplice esercizio da laboratorio, da svolgere una tantum. Una formula che appare perfetta in una piccola partita di prova può comunque fallire quando viene prodotta a piena velocità, sotto sollecitazioni di taglio più elevate o per tempi di lavorazione più lunghi. Per questo motivo, testo sempre una nuova formulazione nelle stesse condizioni della produzione quotidiana, e non solo in un ambiente di laboratorio controllato.
La tabella sottostante illustra come valuto le modifiche alle formule prima di approvarle per l'impiego su tutta la linea.
|
Fase di test |
Cosa controllo |
Perché è importante |
|
Lotto di laboratorio |
Comportamento dei materiali di base |
Conferma che la formula è funzionante |
|
Ciclo pilota |
Comportamento a velocità reale |
Rivela problemi di flusso nascosti |
|
Produzione completa |
Costanza nel corso delle ore |
Conferma la stabilità di lungo periodo |
Saltare la fase di prova è l'errore più frequente che riscontro. Sembra più rapido, ma di solito finisce per richiedere più tempo in seguito.
La scelta della qualità delle materie prime può influenzare il tasso di scarto dei prodotti SBS?
Un materiale può apparire conforme sulla scheda tecnica eppure causare problemi in linea. Questo divario tra teoria e pratica sorprende molte squadre.
Sì, la scelta della qualità della materia prima può influenzare direttamente il tasso di scarto dei prodotti SBS. Una grade che si dimostra performante in piccoli test può rivelare una scarsa uniformità quando viene impiegata su larga scala. Scegliere una qualità adatta al proprio processo, e non limitarsi a considerare solo le specifiche tecniche, consente di ridurre variazioni inutili. [1][2]
Abbinare il grado al processo, non solo alle specifiche
Ritengo che la scelta della qualità delle materie prime sia più importante nella produzione di massa di quanto molti non immaginino. Un materiale può sembrare perfetto sulla carta; tuttavia, anche lievi variazioni nella consistenza o nelle modalità di lavorazione possono dar luogo a problemi quando la produzione viene ampliata.
Alcuni anni fa ho collaborato con una fabbrica che aveva optato per un grado di SBS più economico al fine di ridurre i costi. In piccoli test, il prodotto sembrava soddisfacente; ma non appena è passata alla produzione a pieno regime, il tasso di scarto è aumentato nel giro di due settimane. Il nuovo grado presentava una variabilità tra lotti molto più ampia di quanto indicasse la scheda tecnica. Ci è voluto quasi un mese per individuare la causa di quel rialzo del tasso di scarto: sulla carta, infatti, non appariva alcun problema. Una volta tornata al grado originario, il tasso di scarto è ritornato ai livelli abituali nel giro di pochi giorni.
Ecco perché, quando scelgo un grado, non mi limito a consultare le schede tecniche: tengo conto anche di come quel grado si comporta nell'ambito del processo specifico in cui verrà impiegato. Un grado che ammette una tolleranza leggermente maggiore, ma mantiene prestazioni costantemente elevate, spesso offre risultati migliori nella produzione di serie. Questo vale rispetto a un grado con parametri più rigorosi, ma la cui stabilità sia meno comprovata.
I produttori che riducono le variazioni superflue condividono di solito un'unica abitudine: scelgono materiali che si integrano in modo affidabile con il loro processo esistente, anziché inseguire la qualità che presenta i migliori valori sul cartellino. Questa semplice pratica può evitare una quota significativa di scarti evitabili ancor prima che la produzione abbia inizio.
Come standardizzare le operazioni di produzione per ridurre gli scarti di SBS nella fabbricazione a lungo termine?
Nel lungo periodo, la produzione premia la costanza più di qualsiasi singola soluzione. Senza uno standard, ogni turno rischia di deviare impercettibilmente in una direzione diversa.
La standardizzazione delle operazioni di produzione riduce gli scarti di SBS mantenendo invariati, per ogni turno, i passaggi di processo, i parametri e le modalità di movimentazione dei materiali. Procedure chiare e un monitoraggio regolare consentono di contenere le piccole variazioni che, nel tempo, si accumulano fino a generare rifiuti. Gli standard devono comunque prevedere la possibilità di effettuare adeguamenti, ma partendo da una base stabile. [2][4][5]
Costruire una base ripetibile
Per la produzione a lungo termine, ritengo che la più grande opportunità derivi spesso dalla standardizzazione. Procedure operative chiare, parametri di lavorazione stabili, gestione dei materiali costante e monitoraggio regolare contribuiscono tutti a ridurre le variazioni di produzione evitabili. [2][4]
La standardizzazione non significa che un processo non richieda mai alcuna modifica. Significa che le eventuali correzioni vengono apportate partendo da una base controllata e ripetibile, anziché affidarsi al caso o all'improvvisazione. Quando ogni turno segue gli stessi passaggi, diventa molto più semplice individuare la causa reale di un improvviso aumento degli scarti, poiché sono in gioco meno variabili contemporaneamente.
Ecco come confronto una linea non standardizzata con una standardizzata.
|
Area |
Senza Operazioni Standard |
Con le Operazioni Standard |
|
Passaggio di turno |
Note non coerenti |
Checklist chiara e ripetibile |
|
Impostazioni dei parametri |
Regolato dalla memoria |
Documentato e bloccato |
|
Movimentazione dei materiali |
Varia in base all'operatore |
Procedura standardizzata per tutti |
|
Tracciamento dei problemi |
Difficile isolare la causa |
Più semplice, meno variabili |
Nella produzione in serie SBS, i tassi di scarto più bassi derivano generalmente da un migliore controllo dei processi, e non semplicemente dal cambio del materiale. L'obiettivo è individuare l'origine delle variazioni; ciò ci consente di collegare in modo più efficace le materie prime, la formulazione, il processo produttivo e le operazioni quotidiane. [1][2][4]
Conclusione
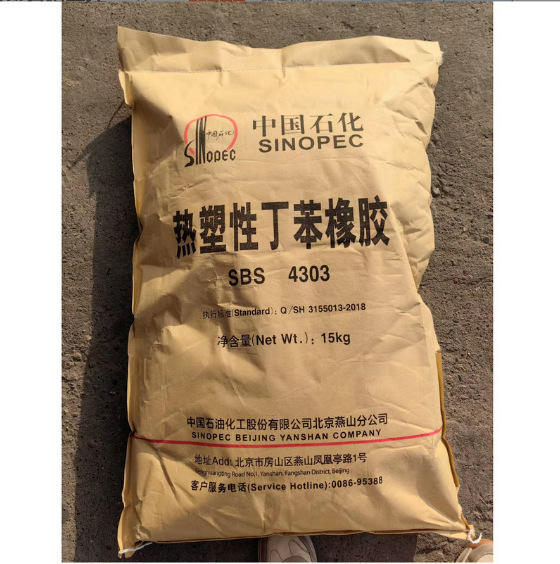
I bassi tassi di scarto del SBS derivano dal controllo dei processi, non esclusivamente da modifiche ai materiali. Bisogna correggere l'anello più debole e poi standardizzare l'intero sistema. In Yudahang collaboriamo quotidianamente con i produttori, aiutandoli a integrare materie prime, formulazioni e processi in un unico sistema stabile.
Riferimenti
[1] Holden, G., Kricheldorf, H. R., e Quirk, R. P. (a cura di). Elastomeri termoplastici: Manuale sui copolimeri a blocchi. Hanser Publishers.
[2] Morton-Jones, D. H. Lavorazione dei polimeri. Springer Science & Business Media.
[3] White, J. L., e Potente, H. Ingegneria con la gomma: come progettare componenti in gomma. Hanser Publishers.
[4] Montgomery, D. C. Introduzione al controllo statistico della qualità. Wiley.
[5] Juran, J. M., e Godfrey, A. B. (a cura di). Manuale della qualità di Juran. McGraw-Hill.
[6] Enciclopedia della tecnologia chimica Kirk-Othmer. Lavorazione dei polimeri e materiali elastomerici. Wiley.